Kurutma kalitesi yalnızca ekipmanın kendisine değil aynı zamanda proses parametrelerinin ayarlanmasına ve yürütülmesine de bağlıdır. Bu makale, kaplamanın nihai kalitesini etkileyen süreç faktörleri ve teknolojik gelişmelere odaklanmaktadır.
Kurutma Prosesi Eğrisinin Formülasyonu ve Uygulanması
Kaplama kurutma, yalnızca "yüksek sıcaklıklarda hızlı kuruma" değil, dinamik, çok-aşamalı, hassas bir işlemdir.
- Ön Isıtma Aşaması:Kurutucuya ilk giren yüksek-nemli ıslak kaplama, hızlı bir-ön ısıtma süresi gerektirir. Bu aşamanın amacı, kaplamanın genel sıcaklığını hızlı bir şekilde yükseltmek ve onu nemin yoğun buharlaşmasına hazırlamaktır.
- Sabit Hızda Kurutma Aşaması:Bu, en yoğun nem buharlaşmasının aşamasıdır. Kaplama yüzeyi serbest su ile kaplıdır ve buharlaşma hızı sabittir. Bu aşama gerektirirnispeten yüksek sıcaklıklar, yüksek hava hacmi ve maksimum egzozbuharlaşma için güçlü bir itici güç sağlamak.
- Düşme Hızı Kurutma Aşaması:Kaplamanın nem içeriği elyaf doyma noktasının altına düştüğünde, nem buharlaşması yüzeyden içeriye doğru hareket eder ve buharlaşma hızı düşmeye başlar. Bu noktada gerekli olansıcaklığı uygun şekilde azaltın ve egzozu azaltınkaplamanın aşırı kurumasını, kırılganlaşmasını veya çatlamasını önlemek ve iyi plastisiteyi korumasını sağlamak.
Mükemmel bir kontrol sistemi, kaplama türüne, başlangıçtaki nem içeriğine ve kalınlığa bağlı olarak bu koordineli "Sıcaklık-Hız-Egzoz" proses eğrisini otomatik olarak yürütebilir.
Genel Performansı Arttıran Teknolojik Yenilikler
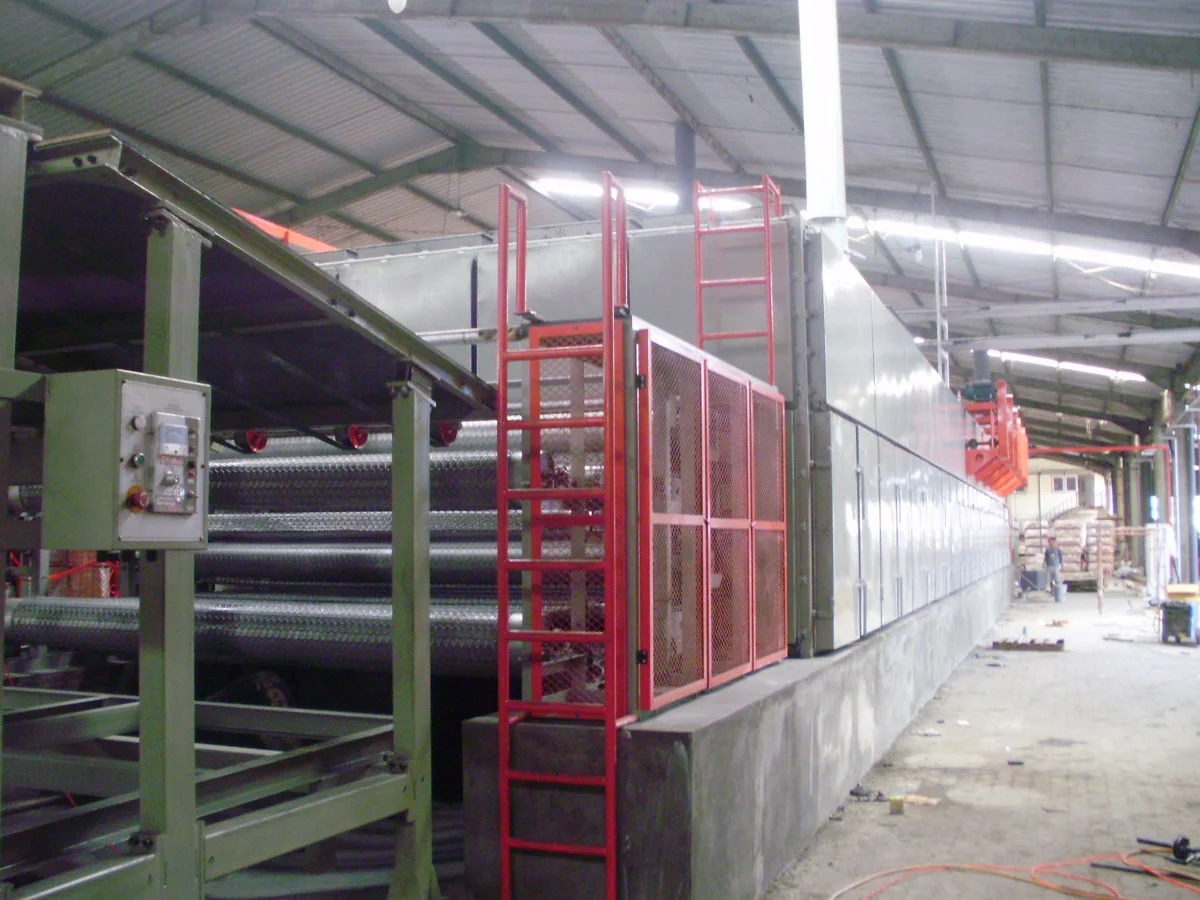
- İmar Kontrol Teknolojisi:Modern ileri teknoloji kurutucular, kurutma odasını uzunluğu boyunca birbirinden bağımsız olarak kontrol edilen birden fazla bölgeye (ör. ısıtma bölgesi, dengeli kurutma bölgesi, iklimlendirme bölgesi) ayırır. Her bölge, bağımsız olarak ayarlanmış sıcaklık, hava hızı ve egzoz parametrelerine sahip olabilir; bu, kaplamanın en rasyonel işlem yolundan geçmesine olanak tanır ve kaplama tabakalarının uçları ile ortası arasında ve yüzey ile çekirdek katmanları arasında eşit olmayan kurumayı etkili bir şekilde ele alır.
- Çevrimiçi Nem İzleme ve Geri Bildirim Kontrolü:Kurutucu içindeki önemli noktalara çevrimiçi nem sensörlerinin kurulması, kurutma ortamının (hava) neminin gerçek-zamanlı olarak izlenmesine olanak tanır. Kontrol sistemi, egzoz damper açıklığını bu geri bildirim sinyaline göre dinamik olarak ayarlayarak talebe dayalı egzoz elde eder ve kurutma kalitesini garanti ederken enerji tasarrufunu en üst düzeye çıkarır.
- Silindir Tasarımı ve Malzeme Yükseltmeleri:Silindirler için daha iyi termal iletkenliğe sahip daha ince-duvarlı, alaşımlı malzemelerin kullanılması termal direnci azaltır ve ısı transfer verimliliğini artırır. Silindir yüzeyine uygulanan özel işlemler (hassas taşlama, Teflon kaplama gibi) kaplama yapışmasını azaltır; bu da kavak gibi yüksek şeker içeriğine sahip ve silindirlere yapışmaya eğilimli türler için özellikle etkilidir.